

يُعد نظام التبريد مهمًا لخطوط إنتاج الخيوط، وللتأكد من أن نظام التبريد يعمل بفعالية في إنتاج خيوط الشعيرات، يمكنك مراعاة العوامل التالية:
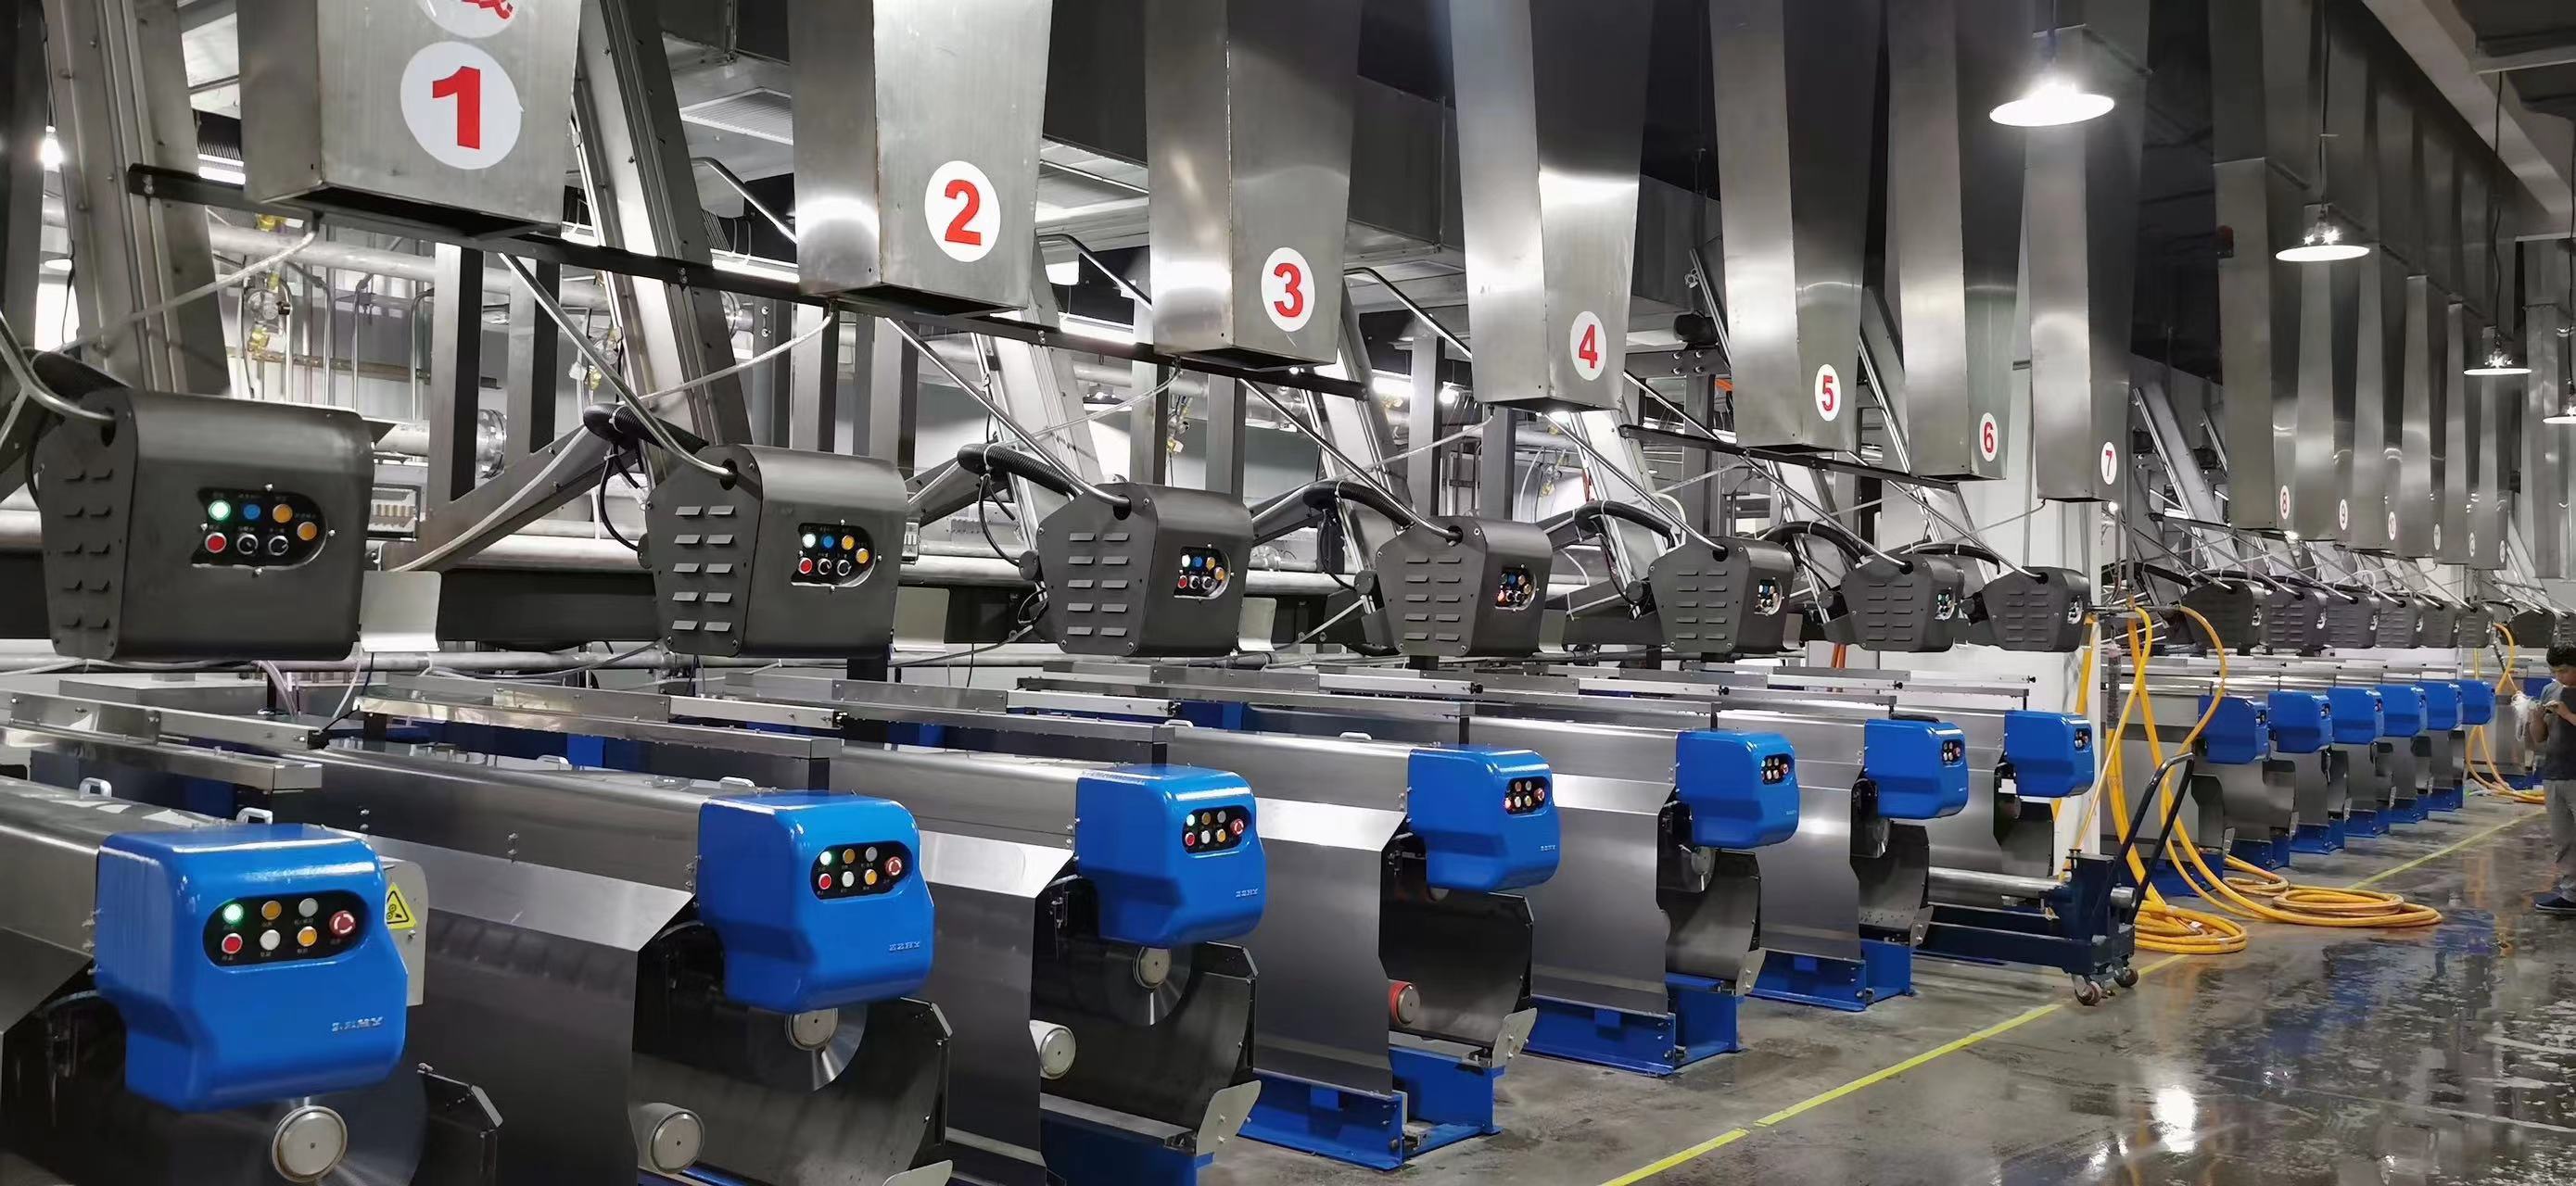
تبريد الخيوط: تأكد من أن نظام التبريد يوفر تبريدًا كافيًا ومتسقًا للخيوط. يجب تبريد الخيوط بسرعة إلى درجة الحرارة المطلوبة لتصلبها واستقرارها بفعالية.
التجانس: قيّم تجانس التبريد على امتداد عرض وطول حزمة الخيوط. تأكد من أن عملية التبريد متسقة عبر المقطع العرضي الكامل لحزمة الخيوط لتجنب اختلافات الخصائص على طول الخيط.
جودة الخيوط: قيّم جودة الخيوط المنتجة. يجب أن ينتج عن نظام التبريد خيوط ذات خصائص مرغوبة، مثل التوجيه الجزيئي المناسب، وقوة الشد، والاستطالة، والانكماش، وغيرها من الخصائص المحددة.
معايير العملية: راقب وتحكم في معايير العملية المتعلقة بنظام التبريد، مثل درجة حرارة هواء/ماء التبريد، ومعدل التدفق، والضغط، وتصميم الفوهة. يجب تحسين هذه المعايير لتحقيق معدل التبريد المطلوب ونمط التبريد الأمثل.
الفحص البصري: قم بإجراء فحوصات بصرية للخيوط والغزل أثناء الإنتاج. ابحث عن أي علامات على عدم انتظام التبريد، مثل المظهر السطحي غير المتساوي، أو الاختلافات في القطر، أو العيوب المرئية.
مراقبة الأداء: يجب مراقبة وتسجيل معايير العملية ذات الصلة باستمرار، بما في ذلك درجة الحرارة والضغط ووقت التبريد، لضمان بقائها ضمن النطاق المحدد. وينبغي تحديد أي انحرافات وتصحيحها على الفور.
اختبار الجودة: إجراء اختبارات جودة دورية على الخيوط المنتجة للتحقق من مطابقتها للمواصفات والمعايير المطلوبة. قد يشمل ذلك اختبار قوة الخيوط، واستطالتها، وانكماشها، وسمكها (دينير)، وثبات لونها، وغيرها من الخصائص ذات الصلة.
من خلال تقييم هذه العوامل وإجراء فحوصات دورية واختبارات جودة منتظمة، يمكنك ضمان عمل نظام التبريد بكفاءة وإنتاج خيوط غزل بالجودة المطلوبة. من المهم أيضًا مراعاة أي متطلبات أو معايير محددة في عملية الإنتاج الخاصة بك وتعديل نظام التبريد وفقًا لذلك.
وعادةً ما يكون هناك نوعان من التبريد لتختار من بينهما:
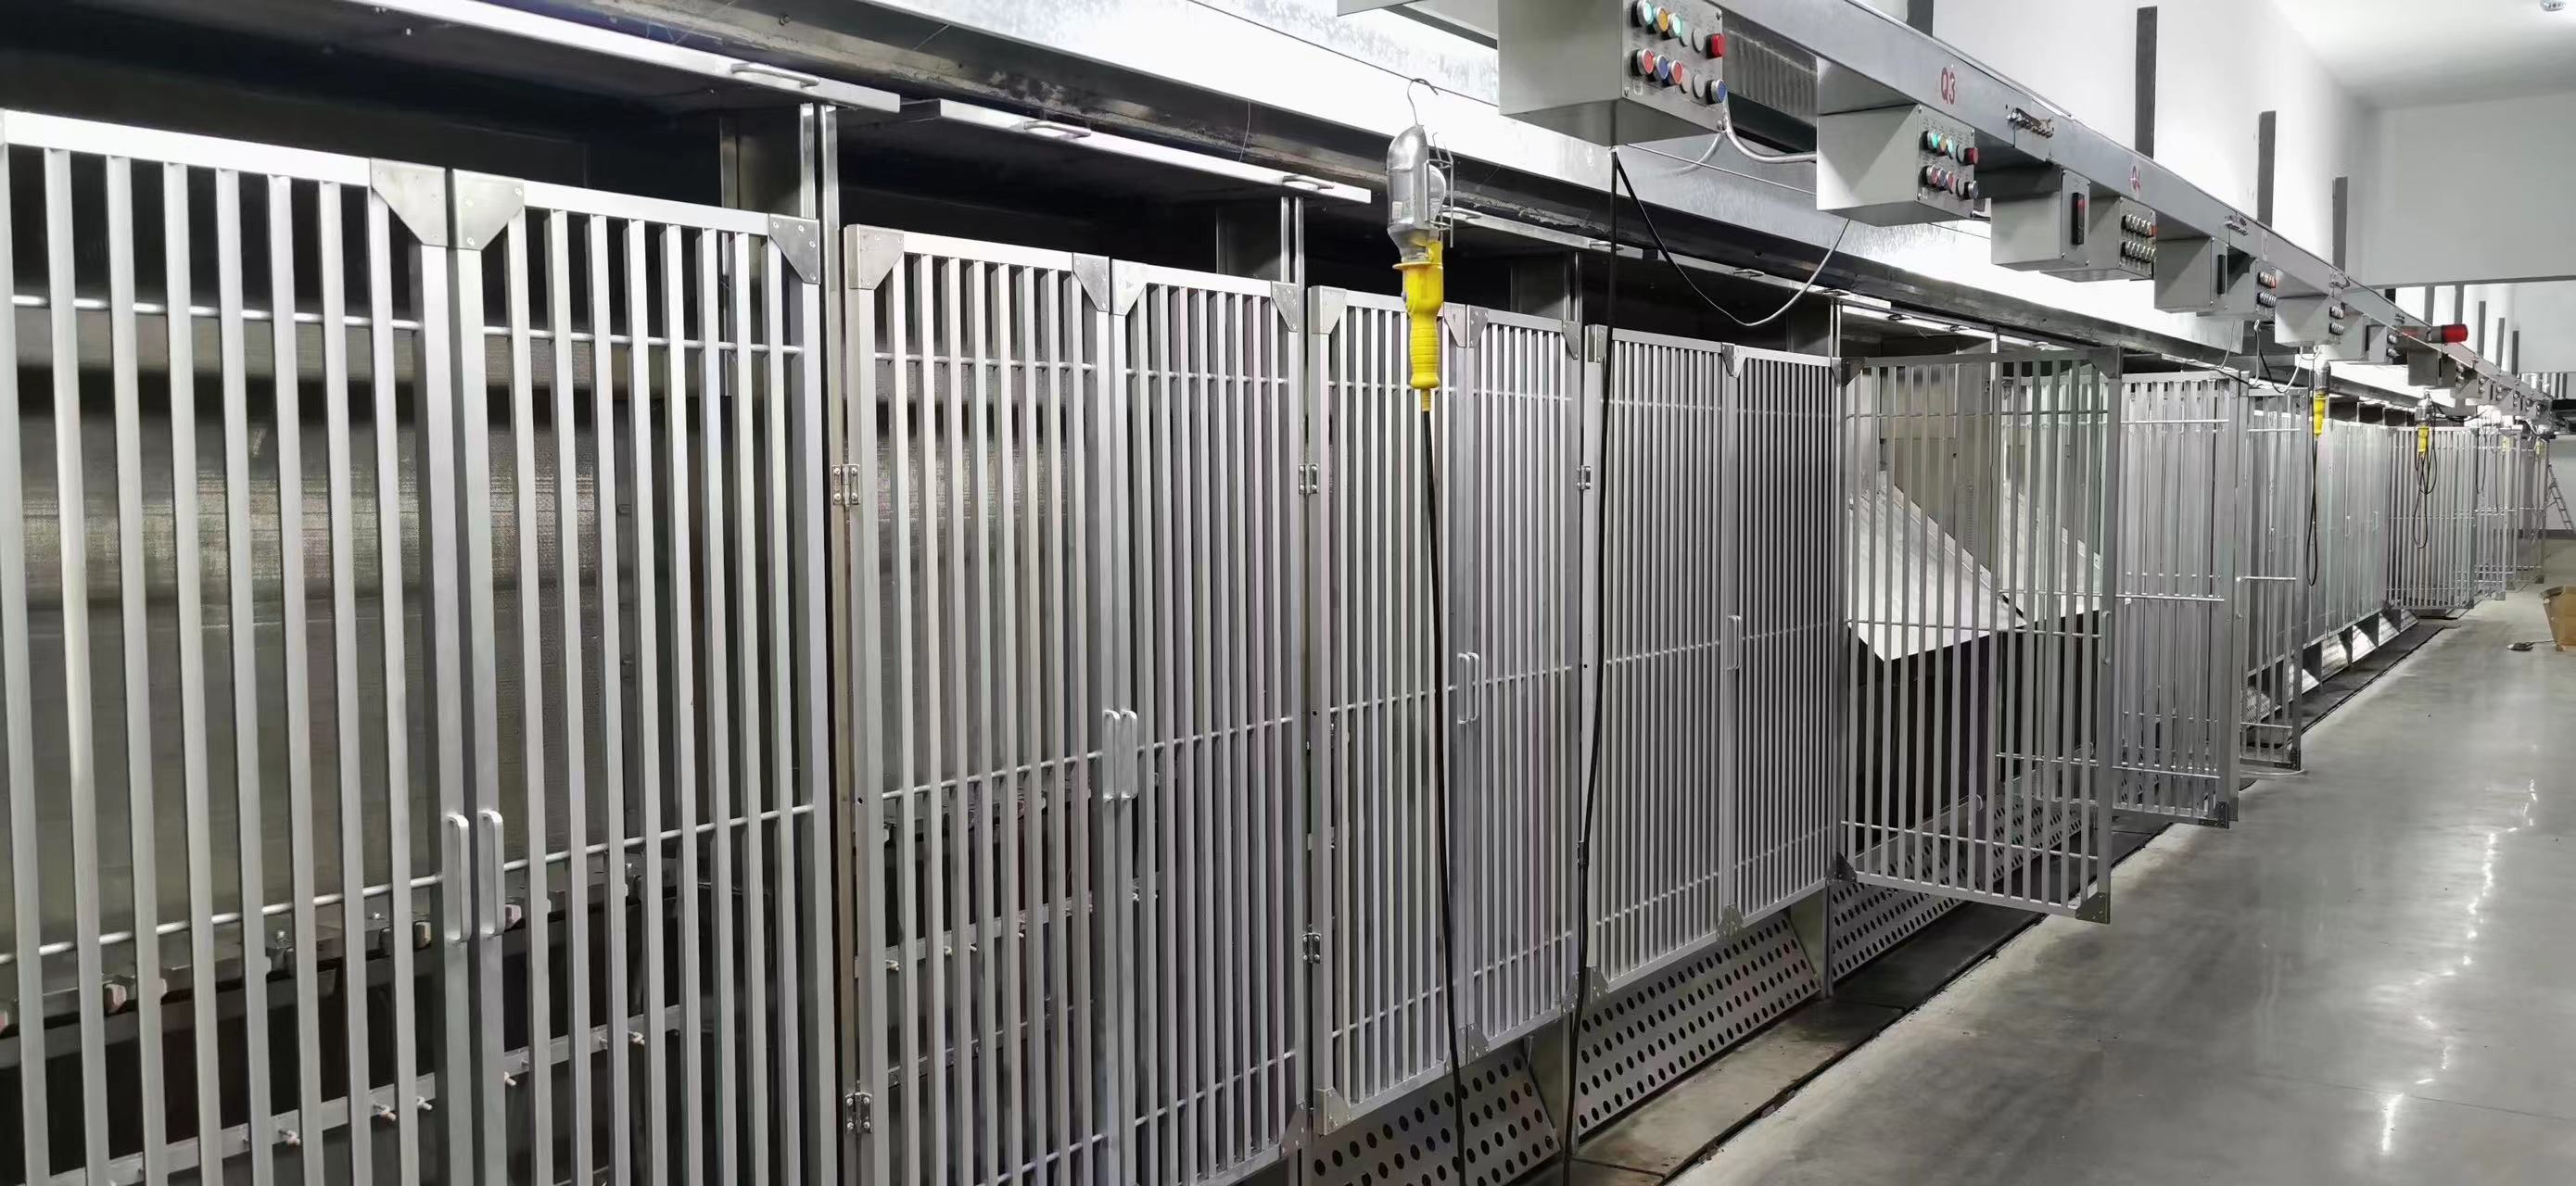
تُعدّ تقنيتا التبريد EVO (التغذية الزائدة المتغيرة للحافة) والتبريد المتقاطع تقنيتين مختلفتين تُستخدمان في إنتاج خيوط الشعيرات. فيما يلي أبرز الاختلافات بينهما:
التبريد بتقنية التغذية الزائدة المتغيرة للحواف (EVO): تُعدّ تقنية التبريد بتقنية EVO أسلوبًا متخصصًا يُستخدم بشكل أساسي في إنتاج خيوط السحب الكامل (FDY). وتتضمن هذه التقنية التحكم في معدل تبريد الخيوط، وتحديدًا عند حواف الخيط. ومن خلال ضبط معدل التغذية الزائدة للخيوط عند الحواف أثناء عملية التبريد، يتم إحداث انكماش تفاضلي بين مركز الخيط وحوافه. ويساهم هذا الانكماش التفاضلي في تكوين بنية تجعيد مرغوبة وزيادة سماكة خيوط السحب الكامل.
التبريد المتقاطع: من ناحية أخرى، يُعد التبريد المتقاطع عملية تبريد تحدث مباشرةً بعد بثق الخيوط في إنتاج خيوط الغزل. تتضمن هذه العملية تعريض الخيوط لطريقة تبريد سريعة، كاستخدام الهواء البارد أو الماء، لتصلبها وتثبيتها. يساعد التبريد المتقاطع على الحفاظ على التوجه الجزيئي المطلوب والخصائص الفيزيائية للخيوط. ويُستخدم عادةً في أنواع مختلفة من إنتاج خيوط الغزل، بما في ذلك خيوط POY (الخيوط الموجهة جزئيًا) وFDY.
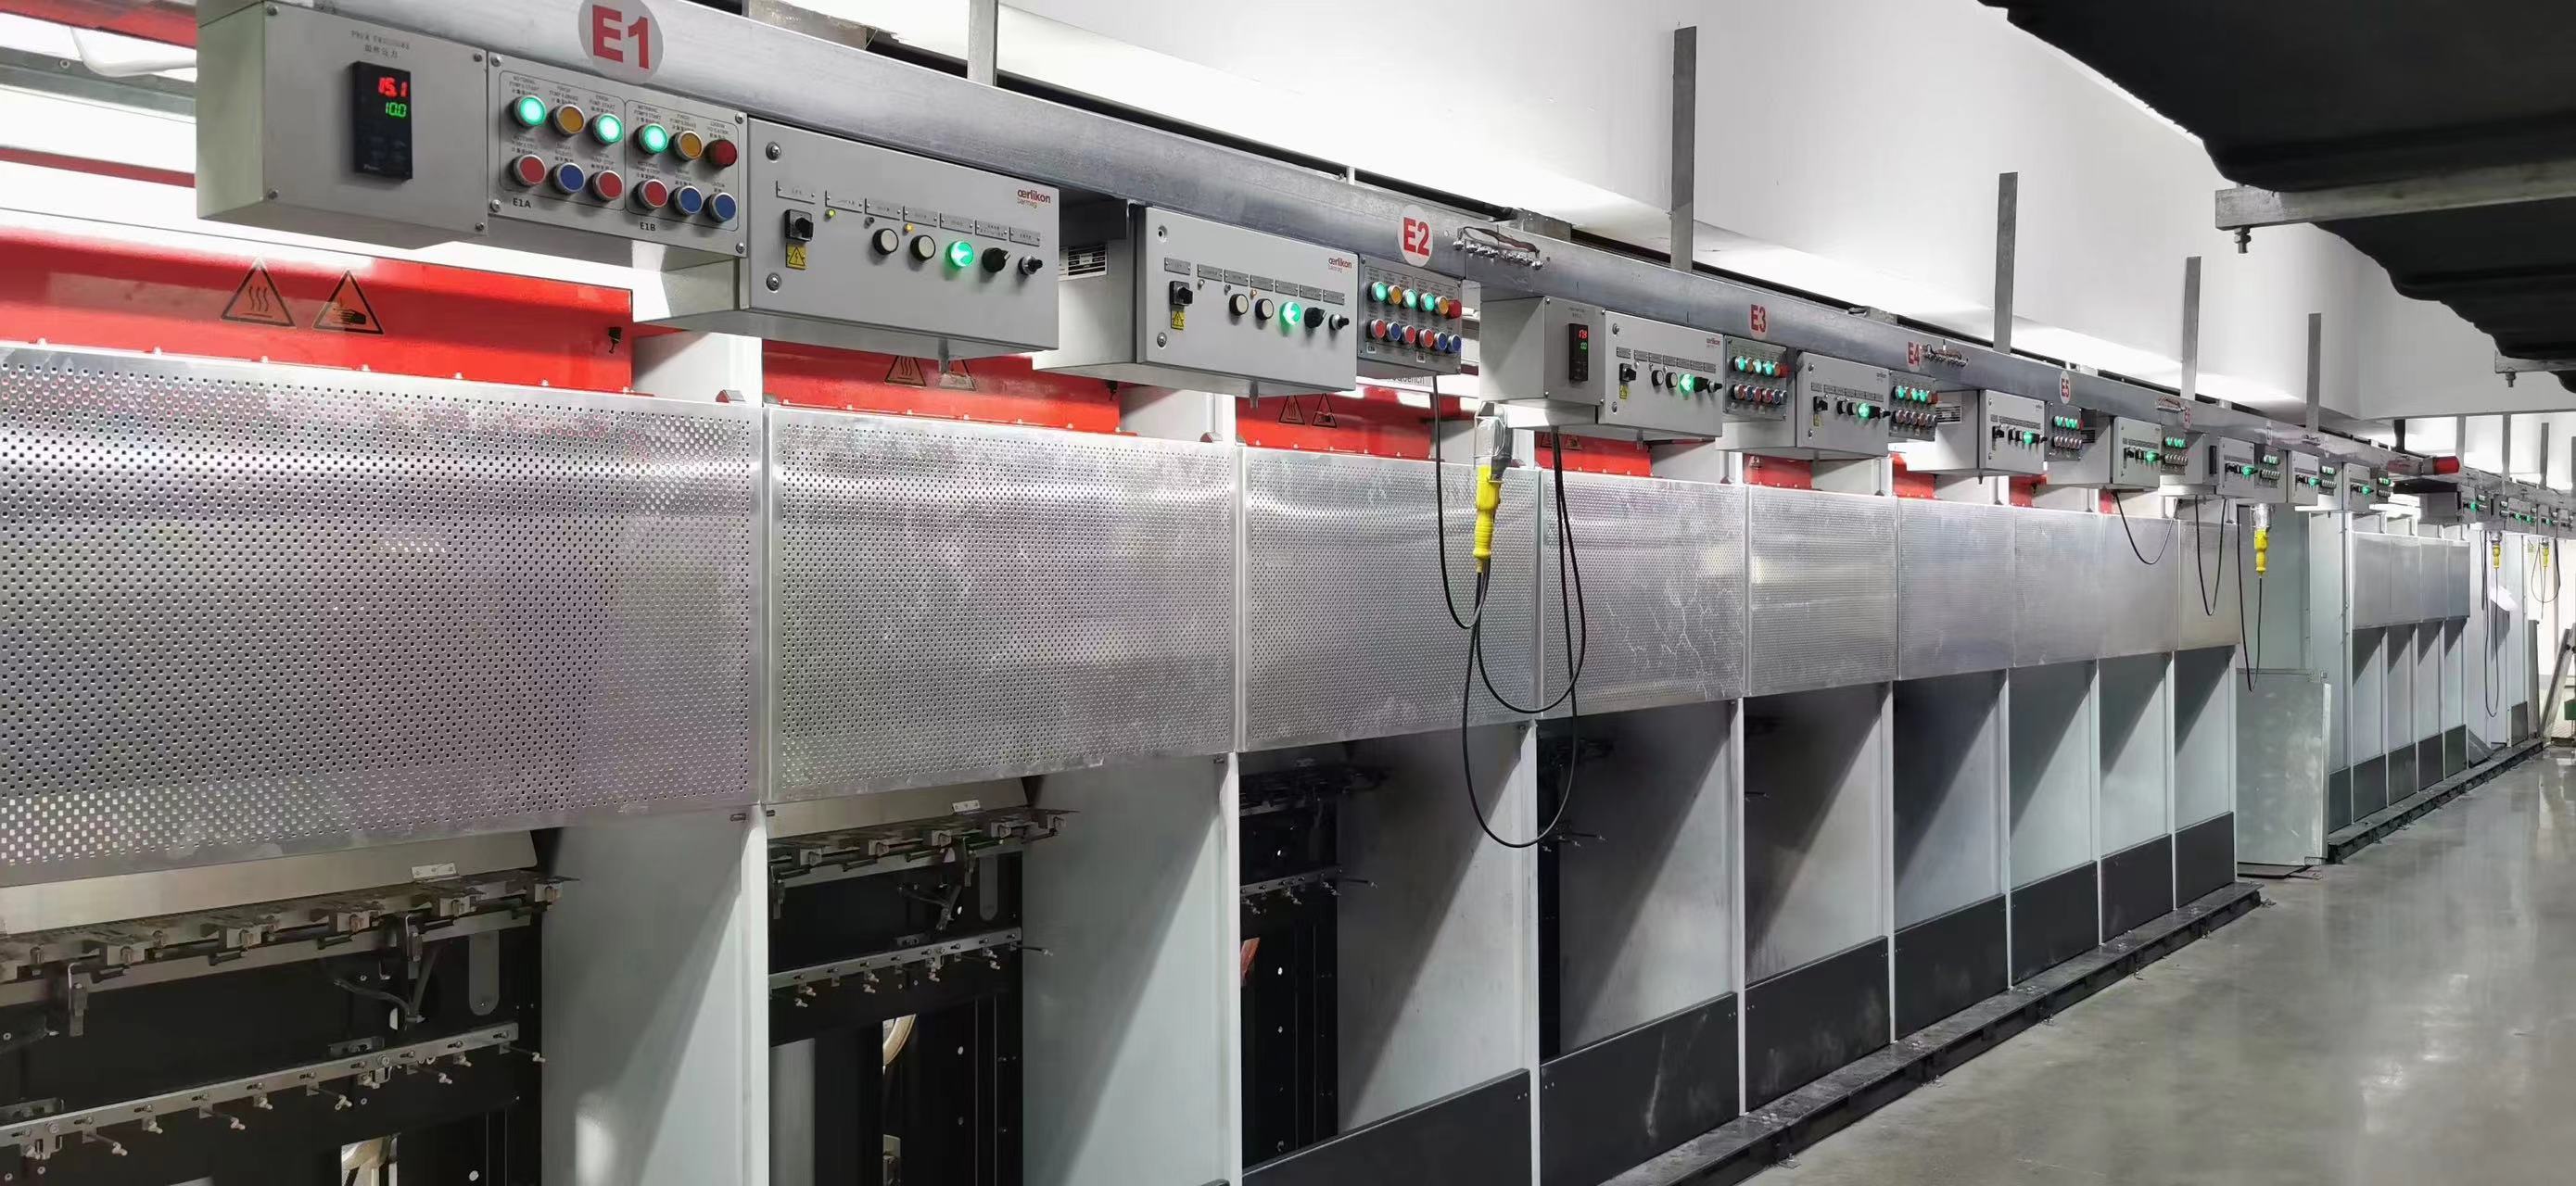
باختصار، يكمن الفرق الرئيسي بين التبريد بتقنية EVO والتبريد المتقاطع في الغرض والتأثير. صُممت تقنية EVO خصيصًا لإحداث انكماش تفاضلي وتحقيق بنية تجعيد وسمك مرغوبين في خيوط FDY. أما التبريد المتقاطع، فهو عملية تبريد عامة تُستخدم لتثبيت الخيوط والحفاظ على توجهها الجزيئي وخصائصها الفيزيائية في مختلف أنواع إنتاج خيوط الشعيرات.
تاريخ النشر: 5 يونيو 2023